PCB高階技術,經過了輕薄短小化,層接佈線高密度需求,以達到符合功能性趨勢,又因為高電能密度需求,Any-layer HDI 技術雖仍集中於幾個寡頭大廠,技術市場尚未擴大成熟,又進一步向更高密度的MSAP走去.
PCB工廠的MSAP類載板,首先會遇到的是訊號穩定性類型的問題,因為類載板設計佈線均勻性和載板是有極大的差異,造成電鍍品質的差異性極大.
截至2018/6月,高階載板廠原本SAP製程就可以做此規格產品,但是,產銷研成本根本就不屑向下接單,以PCB HDI升階MSAP類載板較有市場優勢,由原HDI熟成廠擴展技術承接,但是整體因為對產品的設計結構與流程的特性一開始對邁入的設備,藥水特性的理解與規劃,無法有效的做品質良率相關躍升性突破,也持續一直是重傷狀態.
2017年4月28日 星期五

2014年5月30日 星期五
HDI PCB真正的門檻2---一開始的設備就是錯的
HDI PCB比誰做的好,只能說這只是結果論,而要開擴好的HDI 產品或新增設備比『誰錯的少』,才是真正可以控制的因子。
例一:
聽著協理在會議中說,現在客戶幾乎都要求填孔電鍍了,也只有填孔電鍍比較能克服雷射蟹腳孔破的難點,但是,先前所買的可溶性陽極的填孔設備是選錯的,填孔的穩定性控制太差,填孔凹陷和漏填率太高,當初應該買不溶性陽極的VCP,事已至此,設備都還沒折舊一半的時間,還是需要咬著牙撐著用...只能說,當初也是自己經驗的不夠。說著,說著,2014年擴增產能新進的填孔設備,又因為總經理的干涉指定,新線還是買了可溶性陽極,便宜的設備;甚至,新設備為了節省閃鍍打底銅製程,進行了閃鍍槽的連線改變,道聽塗說,首次做了業界所提及概念的白老鼠,造成了填孔銅和化學銅的孔底分層...天啊,沒有學習先前經驗就算了,更沒有足夠電鍍工程的學理知識,新設備錯誤的機構配置,已經讓日本客戶TCT 測試完全失效無法認證合格,看來已經在這個HDI廠裡埋了一個絕大的會定時爆發的核子彈了。
先說明前面新線的興合發VCP閃鍍和填孔連線設備哪裡出了麻煩,閃鍍槽是A光澤劑銅離子濃度80-120mg/l,閃鍍完成後連續帶動到水洗槽(塑料管開洞噴洗板面機構),噴洗模式和垂直掛板傳動的方法,排除水的重力會造成噴洗水向下流動的下切面力,微小盲孔裡面的高濃度銅離子藥水清洗交換,根本性的遇到了向下水切面的阻撓,清洗效果有限殘留的藥水後帶,VCP連續傳動40秒內就向後面藥水槽過去了,微盲孔裡底部殘留的藥水裡二價銅既然清洗不乾淨也沒足夠的電鍍光澤平整等藥劑,直接帶進去電鍍槽接受2個電子還原成銅原子,這種銅原子沒有足夠結合力,被後續正常B光澤劑的填孔銅壓鍍到介面中間,當然TCT測試高溫高濕衝擊會孔底分層了,PCB廠內電測還不會發現這樣嚴重的信賴性問題。設備機構問題,因為是某些人建議節省成本的構想,除了他本身不具足夠的學理知識發生問題根本不知原因,就算知道了怕績效受影響也會極力掩蔽真因,讓量產持續進行,而此信賴性問題本來就是消費者開始使用,主板發熱逐漸劣化才發生,有延遲8~18個月的問題,所以說是重磅定時炸彈。
例二:
HDI PCB選用的設備,重點並不是要買『貴』的設備,而是要買『對』的設備。昂貴的設備高層會做嚴格的審查,上層會想盡辦法要求買便宜的設備以降低投資額,但是全以成本考量而造成而買到『錯』的設備,將會在設備折舊報廢期間,無盡去折磨整個HDI PCB的產品過程。
重點是誰能說明『對』的設備真正著因素考量是甚麼?對HDI有真正正面的原因是甚麼?如何能讓上層清楚考量因素,接受觀念,讓進購設備愈少的錯誤,正個HDI PCB生產品質、運作過程才能有順暢的狀況。業界太多貪汙狀況對此也是層層考驗。
健鼎電子開展HDI也有接近9年的時間,擴增產能買設備總是大手筆的動輒數百台鑽孔機、數十條VCP電鍍線....它的機鑽是日立系統算是業界高檔設備無人可議,很不幸的,雷射機也延續日立同時為了最大產能效率,買了數十台單機四軸雷射,目前雷射孔型能量過度和膠渣殘存的品質現象同時存在,成了健鼎電子特有的常態性品質問題;VCP電鍍一口氣買了低流量機構的寶龍VCP近20條,採用了較低成本的高湧流需求的羅門哈斯填孔藥水,特意要求寶龍設備商配合藥水特性改大流量,造成內部所謂的電鍍『化學刮傷』,再大幅增加陶瓷及砂帶刷磨以克服刮傷問題,線路良率也極受影響;主力關鍵設備的錯誤,讓健鼎整個HDI良率水準一直維持在平均最高70%左右,HDI PCB領域的投資基本上是持續虧損的。
例三 :
例一:
聽著協理在會議中說,現在客戶幾乎都要求填孔電鍍了,也只有填孔電鍍比較能克服雷射蟹腳孔破的難點,但是,先前所買的可溶性陽極的填孔設備是選錯的,填孔的穩定性控制太差,填孔凹陷和漏填率太高,當初應該買不溶性陽極的VCP,事已至此,設備都還沒折舊一半的時間,還是需要咬著牙撐著用...只能說,當初也是自己經驗的不夠。說著,說著,2014年擴增產能新進的填孔設備,又因為總經理的干涉指定,新線還是買了可溶性陽極,便宜的設備;甚至,新設備為了節省閃鍍打底銅製程,進行了閃鍍槽的連線改變,道聽塗說,首次做了業界所提及概念的白老鼠,造成了填孔銅和化學銅的孔底分層...天啊,沒有學習先前經驗就算了,更沒有足夠電鍍工程的學理知識,新設備錯誤的機構配置,已經讓日本客戶TCT 測試完全失效無法認證合格,看來已經在這個HDI廠裡埋了一個絕大的會定時爆發的核子彈了。
先說明前面新線的興合發VCP閃鍍和填孔連線設備哪裡出了麻煩,閃鍍槽是A光澤劑銅離子濃度80-120mg/l,閃鍍完成後連續帶動到水洗槽(塑料管開洞噴洗板面機構),噴洗模式和垂直掛板傳動的方法,排除水的重力會造成噴洗水向下流動的下切面力,微小盲孔裡面的高濃度銅離子藥水清洗交換,根本性的遇到了向下水切面的阻撓,清洗效果有限殘留的藥水後帶,VCP連續傳動40秒內就向後面藥水槽過去了,微盲孔裡底部殘留的藥水裡二價銅既然清洗不乾淨也沒足夠的電鍍光澤平整等藥劑,直接帶進去電鍍槽接受2個電子還原成銅原子,這種銅原子沒有足夠結合力,被後續正常B光澤劑的填孔銅壓鍍到介面中間,當然TCT測試高溫高濕衝擊會孔底分層了,PCB廠內電測還不會發現這樣嚴重的信賴性問題。設備機構問題,因為是某些人建議節省成本的構想,除了他本身不具足夠的學理知識發生問題根本不知原因,就算知道了怕績效受影響也會極力掩蔽真因,讓量產持續進行,而此信賴性問題本來就是消費者開始使用,主板發熱逐漸劣化才發生,有延遲8~18個月的問題,所以說是重磅定時炸彈。
例二:
HDI PCB選用的設備,重點並不是要買『貴』的設備,而是要買『對』的設備。昂貴的設備高層會做嚴格的審查,上層會想盡辦法要求買便宜的設備以降低投資額,但是全以成本考量而造成而買到『錯』的設備,將會在設備折舊報廢期間,無盡去折磨整個HDI PCB的產品過程。
重點是誰能說明『對』的設備真正著因素考量是甚麼?對HDI有真正正面的原因是甚麼?如何能讓上層清楚考量因素,接受觀念,讓進購設備愈少的錯誤,正個HDI PCB生產品質、運作過程才能有順暢的狀況。業界太多貪汙狀況對此也是層層考驗。
健鼎電子開展HDI也有接近9年的時間,擴增產能買設備總是大手筆的動輒數百台鑽孔機、數十條VCP電鍍線....它的機鑽是日立系統算是業界高檔設備無人可議,很不幸的,雷射機也延續日立同時為了最大產能效率,買了數十台單機四軸雷射,目前雷射孔型能量過度和膠渣殘存的品質現象同時存在,成了健鼎電子特有的常態性品質問題;VCP電鍍一口氣買了低流量機構的寶龍VCP近20條,採用了較低成本的高湧流需求的羅門哈斯填孔藥水,特意要求寶龍設備商配合藥水特性改大流量,造成內部所謂的電鍍『化學刮傷』,再大幅增加陶瓷及砂帶刷磨以克服刮傷問題,線路良率也極受影響;主力關鍵設備的錯誤,讓健鼎整個HDI良率水準一直維持在平均最高70%左右,HDI PCB領域的投資基本上是持續虧損的。
例三 :
2014年5月29日 星期四
HDI PCB 真正的門檻1---層間對位的短路
HDI PCB利用雷射鑽孔逐次增層的工法
,再如何複雜的結構 ,也還只是PCB流程的各種排列組合 ,它沒有甚麼專利性的問題,要做出HDI板子是簡單的,只要增加雷射機,任何人都可以簡單地生產出HDI板,個人就曾經於沒有任何人會HDI製程的四層主機板PCB廠,僅雷射外包,10多天內就由20年以上老舊設備由該廠生產出HDI產品。做HDI板是簡單的,但是做『好』HDI板卻是非常困難的一件事,要讓量產穩定的高良率高信賴度是有非常非常高的門檻條件的。
或許有HDI經驗的人,會認為我危言聳聽,但是,各位用全世界的眼光去看待分析,到目前為止全世界有多少企業是真的單純靠HDI的高密度印刷電路板領域有大幅營利的(排除其他非HDI產品),在那麼多PCB企業裡,可以跟各位說,手指頭加上腳指頭可能都數不滿的。以下就和各位分享一些HDI PCB門檻難度的經驗,有許多甚至是現今許多大企業仍然沉浸於其中的錯誤而不自覺的。
1.設計的真正能力:
每當客戶問到你們公司的最小孔到銅的製程能力是多少啊?我想做HDI工程師或設計都會馬上回答6mil(甚至有所控制可以做到5mil)....好啦,客戶收到了回覆的Road Map或是PCB提供的Design Rule,他就用這樣的規格設計他鑽孔到銅面的最小設計,這過程一切聽了都合情合理。
這在過去做1+N+1的 HDI PCB ,也沒有出過大問題,但是當量產到2+N+2平均良率掉了5-6%,直覺性的以為這是因為多增加了一次壓合增層難度提升造成的,最近,客戶的智慧手機為了電池空間等主板愈設計愈小到了3+N+3層構,天啊不得了啦,良率直接下滑了20-25%,還是有許多人把原因歸咎於,又增加一層它更高階更難做的。這樣的想法一萌生,基本上就無法介入HDI PCB的後進者領域了,因為,後面的HDI產品結構只會越來越複雜,這樣良率手指算算都賠錢了。
沒有多少人,甚至沒有多少HDI專業產品工程師,能夠同時存在HDI立體層構構思能力以及量產尺寸變化趨勢理解力以及所有和尺寸影響相關設備的運作學理深入了解的能力,也就造就了HDI層間對位尺寸控制是一個普適性難題的現象。
加上設計單位強力要求不能任意變更客戶的設計,製程工程又說不出清楚明明最小孔到銅的製程能力就是6mil為什麼就是做不到,生產單位要一味要求此規格放大再放大讓生產最好做,設計單位就又開始反彈,這樣子無所依循沒空間設計,品檢電測單位一堆的層間Open/ Short,更可憐的是CQE客訴單位客戶開始反應消費者端有不正常的短路CAF不良要求,要求賠錢處理,就這樣整個HDI廠各單位間管理上爭爭擾擾人事變異數年過去了,高階HDI還沒過渡過去,老板再也沒信心說要衝高階HDI領域了,企業投資龜龜縮縮狀態,無盡的資金就像快燒燼的蠟燭....以上,說了那麼多,是實際上目前一個HSB台資廠HDI PCB的窘境,當然,它們私底下也努力取得第一名板廠欣興電子的同機種產品,反向工程切片分析,學習模仿,壓迫著設計單位不管如何就是照這樣新規則改,把內層孔到銅就是挖開到8mil以上,能9mil就9mil,能10mil就10mil,同一個量產機種三階HDI良率是有提升20%左右,是,放大允偏設計公差當然有改善,這不用想也知道,但是,部門間的鬥爭與心有不甘,開始醞釀另一篇人禍的肇因,搞鬥爭的人禍,更甚於品質的問題,更是讓PCB企業沉淪的更大風險。
說了那麼多,高階HDI PCB層間對位短路的門檻到底是甚麼?
是因為使用光罩底片曝光機的電腦是笨的,它尺寸操作可適空間,就是要±2mil,只要4CCD都進入電腦設定的參數邏輯範圍它就蓋下去曝光了....
是因為生產線有固定的運作習慣,量產使用的底片,不管哪一層總是比板子大那麼一滴滴....
是因為鑽孔總是要有PIN定位,那個PIN的形成是壓合X-Ray透視鑽出來的,重點是它透視了哪幾層?
是因為鑽孔PIN有幾個,2個還是3個,針對所有尺寸分批的板子,漲縮批程式零點的旋轉角都轉正了嗎?
有設計單位、有影像製程、有壓合製程、有鑽孔製程、有電測製程....有甚麼人能搞定它,這,就是門檻。
或許有HDI經驗的人,會認為我危言聳聽,但是,各位用全世界的眼光去看待分析,到目前為止全世界有多少企業是真的單純靠HDI的高密度印刷電路板領域有大幅營利的(排除其他非HDI產品),在那麼多PCB企業裡,可以跟各位說,手指頭加上腳指頭可能都數不滿的。以下就和各位分享一些HDI PCB門檻難度的經驗,有許多甚至是現今許多大企業仍然沉浸於其中的錯誤而不自覺的。
1.設計的真正能力:
每當客戶問到你們公司的最小孔到銅的製程能力是多少啊?我想做HDI工程師或設計都會馬上回答6mil(甚至有所控制可以做到5mil)....好啦,客戶收到了回覆的Road Map或是PCB提供的Design Rule,他就用這樣的規格設計他鑽孔到銅面的最小設計,這過程一切聽了都合情合理。
這在過去做1+N+1的 HDI PCB ,也沒有出過大問題,但是當量產到2+N+2平均良率掉了5-6%,直覺性的以為這是因為多增加了一次壓合增層難度提升造成的,最近,客戶的智慧手機為了電池空間等主板愈設計愈小到了3+N+3層構,天啊不得了啦,良率直接下滑了20-25%,還是有許多人把原因歸咎於,又增加一層它更高階更難做的。這樣的想法一萌生,基本上就無法介入HDI PCB的後進者領域了,因為,後面的HDI產品結構只會越來越複雜,這樣良率手指算算都賠錢了。
沒有多少人,甚至沒有多少HDI專業產品工程師,能夠同時存在HDI立體層構構思能力以及量產尺寸變化趨勢理解力以及所有和尺寸影響相關設備的運作學理深入了解的能力,也就造就了HDI層間對位尺寸控制是一個普適性難題的現象。
加上設計單位強力要求不能任意變更客戶的設計,製程工程又說不出清楚明明最小孔到銅的製程能力就是6mil為什麼就是做不到,生產單位要一味要求此規格放大再放大讓生產最好做,設計單位就又開始反彈,這樣子無所依循沒空間設計,品檢電測單位一堆的層間Open/ Short,更可憐的是CQE客訴單位客戶開始反應消費者端有不正常的短路CAF不良要求,要求賠錢處理,就這樣整個HDI廠各單位間管理上爭爭擾擾人事變異數年過去了,高階HDI還沒過渡過去,老板再也沒信心說要衝高階HDI領域了,企業投資龜龜縮縮狀態,無盡的資金就像快燒燼的蠟燭....以上,說了那麼多,是實際上目前一個HSB台資廠HDI PCB的窘境,當然,它們私底下也努力取得第一名板廠欣興電子的同機種產品,反向工程切片分析,學習模仿,壓迫著設計單位不管如何就是照這樣新規則改,把內層孔到銅就是挖開到8mil以上,能9mil就9mil,能10mil就10mil,同一個量產機種三階HDI良率是有提升20%左右,是,放大允偏設計公差當然有改善,這不用想也知道,但是,部門間的鬥爭與心有不甘,開始醞釀另一篇人禍的肇因,搞鬥爭的人禍,更甚於品質的問題,更是讓PCB企業沉淪的更大風險。
說了那麼多,高階HDI PCB層間對位短路的門檻到底是甚麼?
是因為使用光罩底片曝光機的電腦是笨的,它尺寸操作可適空間,就是要±2mil,只要4CCD都進入電腦設定的參數邏輯範圍它就蓋下去曝光了....
是因為生產線有固定的運作習慣,量產使用的底片,不管哪一層總是比板子大那麼一滴滴....
是因為鑽孔總是要有PIN定位,那個PIN的形成是壓合X-Ray透視鑽出來的,重點是它透視了哪幾層?
是因為鑽孔PIN有幾個,2個還是3個,針對所有尺寸分批的板子,漲縮批程式零點的旋轉角都轉正了嗎?
有設計單位、有影像製程、有壓合製程、有鑽孔製程、有電測製程....有甚麼人能搞定它,這,就是門檻。
2014年5月26日 星期一
HDI PCB投資虧損的悲歌3--中國的萬丈深淵
中國大力度的支持集成電路產業
,砸入了6000個億人民幣的計畫,當然HDI PCB產業也是其中的一環。例如博敏電子被政府強硬推動要亟力擴展HDI產能,從廣東梅州廠進一步投資到江蘇大豐廠,但是,中國,針對HDI PCB真的準備好了嗎?在我看來,中國區陸資、外資等各個HDI新投資廠如博敏、五株、世運、中京、超毅、超聲、甚至生產有年的方正,目前都一步一步的朝向萬丈深淵的懸崖方向走去。
首先,許多的企業,依持著HDI產業的熱點,首先上市集資,廠子都還沒正式營利,屆滿3年就先賣股圈錢,其心態首先可議;另外,對HDI PCB產品的概念,真實門檻的高度和造成門檻的真正因素,可以說是完全性的不熟悉,已經見到諸多錯誤的產品開展策略,埋下未來註定失敗的隱憂了。
產品開發用人策略上,像2014年4月近期奧特斯離開30多人,整派整團的轉移到超毅電子開設新HDI產能,首先,做的好為什麼會離開,一入超毅第一步是將所有熟悉的物料、設備供應商切入轉換,這種派系作戰的模式,在這5年來已經確認不可行了,華神集團、五洲集團、方正集團等都領略過系統穩定度不足,空有眾多人員派系卻無法穩定量產的苦果了。很多人的派系,就是因為每個單元各有專精,也只能採用模块設計方式,架設積木式的產品系統,是非常不穩定的方法;以目前的時機節點,應該採用的是核心競爭理論,由樹根樹幹樹枝乃至於樹葉的步驟來建設HDI系統,才能快速又穩定的切入HDI市場,唯一難點是難覓能有樹根樹幹能力的HDI專才。
為什麼要形容HDI PCB錯誤的開頭,就是不向萬丈深淵的開始;舉幾個要因,設備選定錯誤就需要承受最少72-84月的折舊成本,雷射廠家/沉銅設備/電鍍設備/電鍍藥水/曝光設備....等,錯誤就會造成品質或信賴度的不穩定性;不要小視過程中錯誤發生機會,台資企業已有超過30年經驗至今還是常常選錯設備呢。
設備藥水的選擇還算是擺在明面上可以看到的問題,另外,製程設計的架構、邊框設計層間對位的系統等常常更是決定量產成敗的最大因子,然而,這部分更是單純派系系統轉植永遠做不好的一個部分。製程設計正確,就可以讓XNX量產批批95%以上的良率,Anylayer 任意層92%以上的良率;錯誤,就等著慢慢3-5年的品質磨合與改善提升。HDI PCB在市場上早就算是成熟的產品應用了,後起者,還給有3-5年的品質磨合時間嗎,這是一個非常沉重的問題,會讓所有後進投資掉入懸崖下的問題。
2018/12/21 深圳 166家 PCB 估算要原地保留22家,雖多數證照雖然還有3-5年,但是PCB在中國的萬丈深淵一直被緊迫的壓制著...
首先,許多的企業,依持著HDI產業的熱點,首先上市集資,廠子都還沒正式營利,屆滿3年就先賣股圈錢,其心態首先可議;另外,對HDI PCB產品的概念,真實門檻的高度和造成門檻的真正因素,可以說是完全性的不熟悉,已經見到諸多錯誤的產品開展策略,埋下未來註定失敗的隱憂了。
產品開發用人策略上,像2014年4月近期奧特斯離開30多人,整派整團的轉移到超毅電子開設新HDI產能,首先,做的好為什麼會離開,一入超毅第一步是將所有熟悉的物料、設備供應商切入轉換,這種派系作戰的模式,在這5年來已經確認不可行了,華神集團、五洲集團、方正集團等都領略過系統穩定度不足,空有眾多人員派系卻無法穩定量產的苦果了。很多人的派系,就是因為每個單元各有專精,也只能採用模块設計方式,架設積木式的產品系統,是非常不穩定的方法;以目前的時機節點,應該採用的是核心競爭理論,由樹根樹幹樹枝乃至於樹葉的步驟來建設HDI系統,才能快速又穩定的切入HDI市場,唯一難點是難覓能有樹根樹幹能力的HDI專才。
為什麼要形容HDI PCB錯誤的開頭,就是不向萬丈深淵的開始;舉幾個要因,設備選定錯誤就需要承受最少72-84月的折舊成本,雷射廠家/沉銅設備/電鍍設備/電鍍藥水/曝光設備....等,錯誤就會造成品質或信賴度的不穩定性;不要小視過程中錯誤發生機會,台資企業已有超過30年經驗至今還是常常選錯設備呢。
設備藥水的選擇還算是擺在明面上可以看到的問題,另外,製程設計的架構、邊框設計層間對位的系統等常常更是決定量產成敗的最大因子,然而,這部分更是單純派系系統轉植永遠做不好的一個部分。製程設計正確,就可以讓XNX量產批批95%以上的良率,Anylayer 任意層92%以上的良率;錯誤,就等著慢慢3-5年的品質磨合與改善提升。HDI PCB在市場上早就算是成熟的產品應用了,後起者,還給有3-5年的品質磨合時間嗎,這是一個非常沉重的問題,會讓所有後進投資掉入懸崖下的問題。
2018/12/21 深圳 166家 PCB 估算要原地保留22家,雖多數證照雖然還有3-5年,但是PCB在中國的萬丈深淵一直被緊迫的壓制著...
HDI PCB投資虧損的悲歌2--台灣的沉寂
欣興電子、華通電腦、燿華電子產能訂單接不完,持續擴增HDI PCB產能,這類消息充斥於耳,聽到耳朵都快長繭了。可是有多少人注意到,既然生意那麼好,那台資其他的廠子跑去哪兒啦?怎麼會在HDI PCB這大熱門尚缺席了呢?
首先,先提上2007年台灣印刷電路板的股票資訊表,從HDI PCB製作角度看上去,血流成河啊。
欣興電子、華通電腦、燿華電子通過產品研發策略持續擴大投資,勉力的穩中擴展。華通遇過英特爾FC II事件,燿華遇過黑莓機事件,都辛苦的強渡過來。於2014年HDI PCB部分能贏利剩下上述三家。
楠梓電子從1995-2010年,結算15年HDI總歷程,不賺不賠,做了15年白工,心灰意冷。
金像電2013年台灣HDI收掉,集中到大陸常熟二廠,配置雙工程處長,使用Anylayer高級製程設備,生產Nokia X 系列3N3手機,經過3年勉力達到3N3最高良率85%。
健鼎電子芙蓉五廠(HDI專廠),太多錯誤的設備、製程工法,全HDI總良率到2013年僅70%。
瀚宇博德15萬呎月產能,只能衝到8萬呎不到,手機3N3良率不達60%。
佳鼎、永兆、鴻源、九德、祥裕、弘捷、翔昇、雅新、十美...更多是倒閉收場了。
首先,先提上2007年台灣印刷電路板的股票資訊表,從HDI PCB製作角度看上去,血流成河啊。
| 股票代號 | 股票名稱 |
| 2313 | 華通 |
| 2316 | 楠梓電 |
| 2355 | 敬鵬 |
| 2367 | 燿華 |
| 2368 | 金像電 |
| 2429 | 永兆 |
| 3037 | 欣興 |
| 3044 | 健鼎 |
| 3099 | 頂倫 |
| 5301 | 祥裕電子 |
| 5318 | 佳鼎科技 |
| 5321 | 九德電子 |
| 5349 | 先豐通訊 |
| 5355 | 佳總興業 |
| 5439 | 高技企業 |
| 5469 | 瀚宇博德 |
| 5480 | 統盟電子 |
| 6101 | 弘捷 |
| 6108 | 競國實業 |
| 6114 | 翔昇電子 |
| 6194 | 育富電子 |
| 6210 | 慶生電子 |
欣興電子、華通電腦、燿華電子通過產品研發策略持續擴大投資,勉力的穩中擴展。華通遇過英特爾FC II事件,燿華遇過黑莓機事件,都辛苦的強渡過來。於2014年HDI PCB部分能贏利剩下上述三家。
楠梓電子從1995-2010年,結算15年HDI總歷程,不賺不賠,做了15年白工,心灰意冷。
金像電2013年台灣HDI收掉,集中到大陸常熟二廠,配置雙工程處長,使用Anylayer高級製程設備,生產Nokia X 系列3N3手機,經過3年勉力達到3N3最高良率85%。
健鼎電子芙蓉五廠(HDI專廠),太多錯誤的設備、製程工法,全HDI總良率到2013年僅70%。
瀚宇博德15萬呎月產能,只能衝到8萬呎不到,手機3N3良率不達60%。
佳鼎、永兆、鴻源、九德、祥裕、弘捷、翔昇、雅新、十美...更多是倒閉收場了。
2014年5月25日 星期日
HDI PCB投資虧損的悲歌1--日本的沉陷
H.D.I. (高密度印刷電路板) 就只是三個英文字的縮寫...隨著消費者的好惡與取向
,『需求』所造就的動力不斷的推移著電路板製造商的地域轉移和許多企業的起落
。
因為日本的民族特性,早期 PCB衍生出各種各樣的增層技術,SLC/ALIVH/BBIT....等各種相關的增層工法,技術能力甚至連現下已經是公元2014年,許多的PCB都認為望之彌高、難以企及 。但是,但是,有這樣的技術力,日本的PCB持續壯大了嗎?只要是PCB人都知道,答案是 -- 否定的。日本PCB的逐漸沒落,我想,日本人到現在仍然是一頭霧水摸不著頭緒,總歸咎於景氣不好、競爭力不夠的大議題因素,個人認為,主要是他們數十年來仍然完全無法理解中華民族的思惟及文化,才是最大的原因。這15年日本也努力地到中國和台灣地區增建PCB廠,也努力地到處擴展推銷專利增層技術,但成果總不如預期,甚至放棄了相關的技術再投資,2013年11月松下放棄ALIVH的技術擴展專案,收掉台灣松下PCB,停止相關技術專利支援,就是一個實際的例證。
 ALIVH增層技術不好嗎?不,它幾乎是我見過最好的增層技術,增層工法彈性,免除了微孔電鍍的品質困擾盲孔信賴度最高,壓合銅厚薄不需電鍍是超細線路的優選,各種技術能力優點盡顯無遺,但是還是功虧一簣。首先,這精密印刷控制,不符合中華民族性,總用一堆高薪資比的日本工程師撐場,又無法根殖觀念文化,薪資就是壓力;另外,精度的需求,排版幾乎16" * 18" 以下,設計利用率無可談起;第三,日本人永不放手的專利材料,高的驚人的成本,無可奈何;種種要因讓成本比雷射電鍍高上30%以上,信賴度優勢完全趕不上營銷競爭成本,再好的技術也要被市場淘汰了。其他的技術,例如BBIT光是看到銅的犧牲打,或是仿照IC封裝技術,就完全浮不上檯面了。日本增層技術的歷史,完全和它的手機系統一樣,只能封鎖在他自己的國度,這兩年AT&T於中國區奧特斯也購買ALIVH專利技術,執行下來對客戶評比獲獎頻頻,但是,現在卻慢慢淡化PCB的強調,只能轉向IC封裝的方向領域....一切都是成本做怪。
因為日本的民族特性,早期 PCB衍生出各種各樣的增層技術,SLC/ALIVH/BBIT....等各種相關的增層工法,技術能力甚至連現下已經是公元2014年,許多的PCB都認為望之彌高、難以企及 。但是,但是,有這樣的技術力,日本的PCB持續壯大了嗎?只要是PCB人都知道,答案是 -- 否定的。日本PCB的逐漸沒落,我想,日本人到現在仍然是一頭霧水摸不著頭緒,總歸咎於景氣不好、競爭力不夠的大議題因素,個人認為,主要是他們數十年來仍然完全無法理解中華民族的思惟及文化,才是最大的原因。這15年日本也努力地到中國和台灣地區增建PCB廠,也努力地到處擴展推銷專利增層技術,但成果總不如預期,甚至放棄了相關的技術再投資,2013年11月松下放棄ALIVH的技術擴展專案,收掉台灣松下PCB,停止相關技術專利支援,就是一個實際的例證。
2013年10月5日 星期六
HDI樹脂油墨全平塞孔
HDI製程樹脂油墨全平塞孔工法條件要求
1.塞孔前增加棕化(黑化)製程,並塞孔前烘烤120℃/ 1Hr去除孔內水氣
棕黑化於板面,可以使刷磨製程清潔完整度用肉眼直接辨識,避免樹脂刷磨未淨被Lid Plating鍍上銅,後製程線路製程因為樹脂殘留,大量蝕銅短路、銅渣不良AOI/VRS處理困難的報廢;烘烤目的是板孔內鑽孔粗糙度或鍍銅點狀孔破缺陷,容易藏水氣,造成水氣埋入油墨中,烘烤過程造成空泡.
2.網版使用鋁板,鋁板鑽孔比埋孔單邊大3mil
鋁板無網絲,不會孔口不會有遮蔽率問題,特多龍網板有網絲會阻滯油墨,造成孔內油墨孔隙,
塞孔網版重點是網版洗網檢查,略為清洗不淨,乳劑呈透藍色,沒檢查到就會固定孔失效,每當電鍍後發現都來不及了(1-2孔出問題DPPM是很高的)且絲網網版印刷,網絲遮擋是印入過程捲入空氣的最大途徑所以會建議採用鑽孔鋁網(鋁網鑽孔製作過程有斷針未鑽透馬上目視可檢),唯一缺點是薄板產品鋁板鑽孔尺寸需要電鍍後塞孔前量身訂做,需增加鋁版工具生管制工時
3.
刮印刀選擇15mm~20mm,硬度70-72度(厚型刮刀刮印刀下積墨貫孔力較大入墨較多)

刮膠皮磨角,可以使刮印過程,入墨介面角加大,容墨空間大墨量多,油墨塞印過程滾動遞補入孔內墨量最大化

塞印愈多刀,孔內大氣泡愈多,並會逐漸靠近板面,烘烤時氣泡會向外流動,破泡於孔口平面線會有刷磨後凹陷;一刀印刷沒有大氣泡,兩刀印刷一個大氣泡,三刀印刷會有兩個大氣泡,會造成下圖失效.

2.5m m深度;鑽孔後須以水洗烘乾或酒精空氣噴槍等,清潔透氣板治具
6. 網版作業異物污染油墨
如設備綠漆屑、網版乳劑污染,印刷不可用溶劑如BCS防白水清網板,會造成高沸點溶劑殘存,捲帶入油墨之中,造成高溫烘烤過程揮發形成空泡
7. 塞孔前孔內孔塞異物
塞孔受阻異常如鍍銅銅渣,此製程採銅渣少電鍍設備如VCP垂直連續電鍍線;或者電鍍後100%驗孔(戳掉異物),基本上都是0.2/0.25/0.3mm微小通孔,驗孔戳孔效率低,建議以少電鍍銅渣設備生產效益較高
8. 印刷作業油墨不要倒太多於網版上,足夠回刀網板上覆墨即可
壓克力epoxy樹脂材料,倒墨過多,印刷PNL數多,印刷長時間來回攪動會造成網面上樹脂油墨攪入微泡空氣量多,烘烤時因為高溫流變性會逸出造成孔口油墨內縮凹陷
9. 溫濕度控制,目前印刷區無溫濕控制
壓克力樹脂 Taiyo THP-100 / 山榮 PHP-900 IR-6/帝強Sky2000 吸濕率極大,吸濕後油墨黏度會增加, 讓印刷品質參數跟著變化,需控制油墨進出,回溫開蓋/隔絕保存等問題,確保最小吸濕量,才能保持印刷條件的穩定範圍.
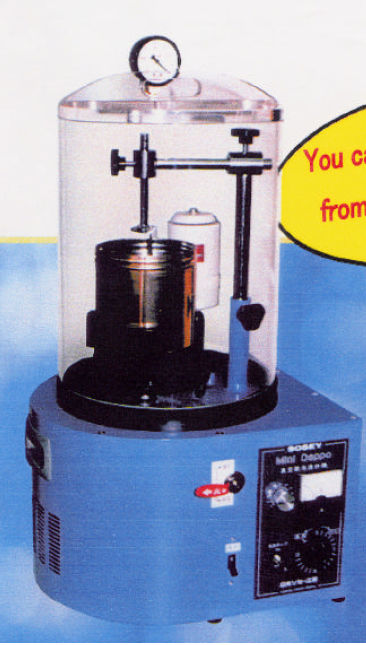
10. 真空攪拌機
去除油墨內空氣氣泡,可以降低印刷動粘度係數,加大印刷產能;回收油墨的使用,增加此設備,可去空氣及局部除濕,對印刷產能是有幫助的


連續印刷必有網版下積墨問題,要避免網版下積墨黏板,油墨反黏網版,造成印面孔口油墨缺損凹陷異常,需建立洗紙頻率規定(視最高孔密度設計分布有不同洗紙頻率)
選擇性塞孔,避免網版下油墨沾染到不塞孔孔位,需建立模造紙洗網頻率
選擇性塞孔要塞及不塞墨的孔間距愈小洗網頻率愈高,甚至每印一片洗一次網板.一般全塞孔也須洗網作業,因為油墨板面沾染,會增加刷磨難度,過度刷磨會有大孔孔口見基材品質問題,尤其是槽孔或大孔,尤其是厚板或厚銅產品;一般改善大孔鑽孔參數降低大針的Burr只是擠牙膏式改善,最佳途程是塞孔及不塞孔分兩次鑽孔作業.
印刷速度慢,每片檢查時間足夠,網版沒有誰人可以確保張力不會跑掉(鋁板網也是貼在特多龍網上的),因此要片片確認網板對位精度,加上油墨因為攪動及吸濕,粘度也變化中,片片確認也可確保微調適合的速度參數
14. 烘烤參數以烤箱150度高溫待溫,150度30分鐘快速一次烘乾參數
烤箱預設於高溫狀態,快速將表面烘乾,可將孔內空氣空泡直接鎖死在油墨中央,氣泡沒有足夠時間因高溫流變,向外流動到孔口,造成信賴度風險
15. 刷磨指定以砂帶刷磨作業
砂帶設備是高硬度切面刷才,平刷模式孔口不會凹陷,高切削不織布或陶瓷刷則因刷材硬度關係,會造成孔口單側凹陷,全平要求度愈高,砂帶是比較佳的設備選擇.
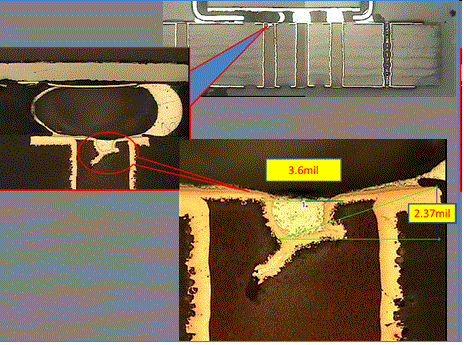
16. IPC6012C及IPC-A-600H規範凹陷的允收程度,塞孔飽度模式…完全可以忽略,因為全平塞孔工法,只有0和100分的區別,工法工具選擇正確,管理控制穩定,是要全部都好的,最大的凹陷是刷磨材刷凹.
 17.
全平塞孔檢查的是EA或PCS不良率,而不是單孔最差塞狀況
檢查板面,找出最差孔切片,判別方式是不佳的.塞孔後直接檢查,困難度很高,因為油墨沒有打光狀況下,肉眼檢查是黑色的,打了光呈灰色,檢查可視面積也就變小了,最容易檢查的站別是Capping電鍍之後,有凹陷,板子變動檢查視角,目視可以看出很亮的不規則亮點,但是此監測點已無法補救,只能做工法改善的參考,或參數操作異常品質異常風險的預估判定
18. Lid Plating 重點是塞孔工法穩定成熟的作業技術,著重在生產作業員的管理面,必須有人員專業職能訓練,合格印刷手專人作業
由於各項參數都需正確精細,不得違反,沒有專職人員教授與職能認證程序,很容易就產生批量性異常,需生產線指定專人作業,並建立職能考試認證制度,沒作業過新人須有訓練考核確認20PNL完全正常,獲取職能資格,才能作業
19. 業界會直接建議真空塞孔機,但是真空塞孔機,單機成本超過200萬RMB,且印刷產能又低於一般印刷機70%以下,雖然品質可以穩定,但是增加的設備成本會沒有競爭力,只要工法正確,管理穩定,一般印刷機都是可以作業80mil以下板厚全平塞孔的產品.
塞孔順刀(八字刀)印刷,刮膠皮承受反向壓力最小,刮膠皮微觀性的震動跳刀的反向力問題最小,每個孔塞孔壓力才可以均勻一致,單獨孔缺墨量機率問題可以減少.選用厚型刮膠皮增加硬度及強度就是為了此條件.
塞印愈多刀,孔內大氣泡愈多,並會逐漸靠近板面,烘烤時氣泡會向外流動,破泡於孔口平面線會有刷磨後凹陷;一刀印刷沒有大氣泡,兩刀印刷一個大氣泡,三刀印刷會有兩個大氣泡,會造成下圖失效.
5.
透氣板下治具(三倍孔徑)喘氣板孔密度低以鑽透為主
孔密度高者則採3mm厚PP板,不鑽透,治具鑽6. 網版作業異物污染油墨
如設備綠漆屑、網版乳劑污染,印刷不可用溶劑如BCS防白水清網板,會造成高沸點溶劑殘存,捲帶入油墨之中,造成高溫烘烤過程揮發形成空泡
7. 塞孔前孔內孔塞異物
塞孔受阻異常如鍍銅銅渣,此製程採銅渣少電鍍設備如VCP垂直連續電鍍線;或者電鍍後100%驗孔(戳掉異物),基本上都是0.2/0.25/0.3mm微小通孔,驗孔戳孔效率低,建議以少電鍍銅渣設備生產效益較高
8. 印刷作業油墨不要倒太多於網版上,足夠回刀網板上覆墨即可
壓克力epoxy樹脂材料,倒墨過多,印刷PNL數多,印刷長時間來回攪動會造成網面上樹脂油墨攪入微泡空氣量多,烘烤時因為高溫流變性會逸出造成孔口油墨內縮凹陷
9. 溫濕度控制,目前印刷區無溫濕控制
壓克力樹脂 Taiyo THP-100 / 山榮 PHP-900 IR-6/帝強Sky2000 吸濕率極大,吸濕後油墨黏度會增加, 讓印刷品質參數跟著變化,需控制油墨進出,回溫開蓋/隔絕保存等問題,確保最小吸濕量,才能保持印刷條件的穩定範圍.
10. 真空攪拌機
去除油墨內空氣氣泡,可以降低印刷動粘度係數,加大印刷產能;回收油墨的使用,增加此設備,可去空氣及局部除濕,對印刷產能是有幫助的

11.
塞印作業速度第一刀,參數選定原則,速度取先慢速(入墨前後刮印路徑壓力均勻)後高壓(慢速印刷仍入墨量不足再提升塞孔刮刀壓力)考量作業模式(背面透墨即可)
低壓慢速(A),塞孔凸墨量較少,可以有效減少孔孔油墨相連,刷磨困難度的提升問題
高壓快速(B),塞孔凸墨量較多,孔口間油墨容易相連成一片,刷磨困難度提升很多;高壓條件印刷墨是快速衝入孔內,捲帶空氣量大及入墨量少,目視判定背面有凸墨.正面有沾墨,其實中間油墨扎實性非常糟糕,烤完就會回縮墨量不足.
連續印刷必有網版下積墨問題,要避免網版下積墨黏板,油墨反黏網版,造成印面孔口油墨缺損凹陷異常,需建立洗紙頻率規定(視最高孔密度設計分布有不同洗紙頻率)
選擇性塞孔,避免網版下油墨沾染到不塞孔孔位,需建立模造紙洗網頻率
選擇性塞孔要塞及不塞墨的孔間距愈小洗網頻率愈高,甚至每印一片洗一次網板.一般全塞孔也須洗網作業,因為油墨板面沾染,會增加刷磨難度,過度刷磨會有大孔孔口見基材品質問題,尤其是槽孔或大孔,尤其是厚板或厚銅產品;一般改善大孔鑽孔參數降低大針的Burr只是擠牙膏式改善,最佳途程是塞孔及不塞孔分兩次鑽孔作業.
印刷速度慢,每片檢查時間足夠,網版沒有誰人可以確保張力不會跑掉(鋁板網也是貼在特多龍網上的),因此要片片確認網板對位精度,加上油墨因為攪動及吸濕,粘度也變化中,片片確認也可確保微調適合的速度參數
14. 烘烤參數以烤箱150度高溫待溫,150度30分鐘快速一次烘乾參數
烤箱預設於高溫狀態,快速將表面烘乾,可將孔內空氣空泡直接鎖死在油墨中央,氣泡沒有足夠時間因高溫流變,向外流動到孔口,造成信賴度風險
15. 刷磨指定以砂帶刷磨作業
砂帶設備是高硬度切面刷才,平刷模式孔口不會凹陷,高切削不織布或陶瓷刷則因刷材硬度關係,會造成孔口單側凹陷,全平要求度愈高,砂帶是比較佳的設備選擇.
16. IPC6012C及IPC-A-600H規範凹陷的允收程度,塞孔飽度模式…完全可以忽略,因為全平塞孔工法,只有0和100分的區別,工法工具選擇正確,管理控制穩定,是要全部都好的,最大的凹陷是刷磨材刷凹.

檢查板面,找出最差孔切片,判別方式是不佳的.塞孔後直接檢查,困難度很高,因為油墨沒有打光狀況下,肉眼檢查是黑色的,打了光呈灰色,檢查可視面積也就變小了,最容易檢查的站別是Capping電鍍之後,有凹陷,板子變動檢查視角,目視可以看出很亮的不規則亮點,但是此監測點已無法補救,只能做工法改善的參考,或參數操作異常品質異常風險的預估判定
18. Lid Plating 重點是塞孔工法穩定成熟的作業技術,著重在生產作業員的管理面,必須有人員專業職能訓練,合格印刷手專人作業
由於各項參數都需正確精細,不得違反,沒有專職人員教授與職能認證程序,很容易就產生批量性異常,需生產線指定專人作業,並建立職能考試認證制度,沒作業過新人須有訓練考核確認20PNL完全正常,獲取職能資格,才能作業
19. 業界會直接建議真空塞孔機,但是真空塞孔機,單機成本超過200萬RMB,且印刷產能又低於一般印刷機70%以下,雖然品質可以穩定,但是增加的設備成本會沒有競爭力,只要工法正確,管理穩定,一般印刷機都是可以作業80mil以下板厚全平塞孔的產品.
訂閱:
文章 (Atom)